- Чем аквабластинг отличается от пескоструйной обработки
- Как устроен процесс обработки: этапы и принцип работы оборудования
- Какие стеклошарики подходят для аквабластига: состав, фракции и свойства
- Какие материалы и детали можно обрабатывать аквабластингом
- Где купить качественные стеклянные шарики для аквабластинга без переплат?
Аквабластинг стеклошариками: как технология мягкой очистки возвращает деталям заводской вид
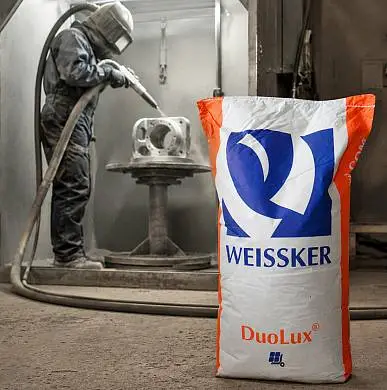
Аквабластинг – это метод очистки деталей, при котором на поверхность подается смесь воды и мелких стеклянных шариков под давлением сжатого воздуха или насоса. Вода смягчает удар абразива, поэтому геометрия и толщина металла не меняются, а загрязнения снимаются полностью.
Технология пришла на смену сухой пескоструйной обработке и сегодня используется в автосервисах, на производстве и в реставрационных мастерских. В статье разберем, из чего состоит процесс, какой абразив применяется, какое оборудование нужно и в каких случаях метод подходит лучше других.
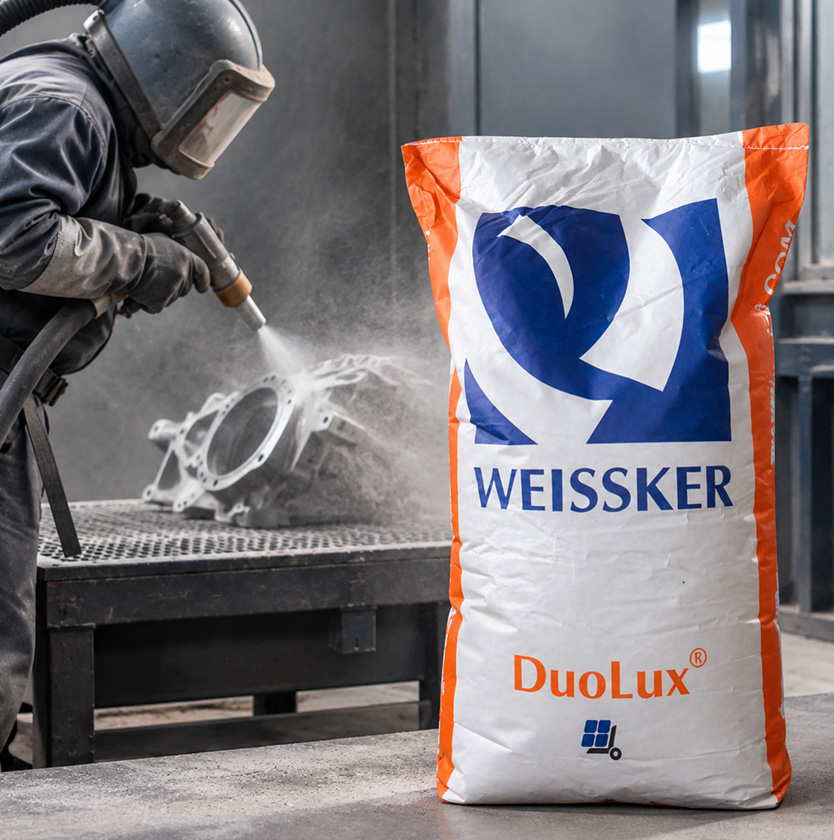
Принцип аквабластинга простой: абразив (стеклянные шарики) – смешивается с водой и подается на деталь через сопло вместе со сжатым воздухом. В классическом пескоструе абразив, обычно кварцевый песок, движется в сухом потоке воздуха без воды. При дробеструйной обработке вместо песка используют металлическую дробь. Все три метода снимают загрязнения, но работают по-разному и оставляют разный результат на поверхности.
Вода в составе рабочей смеси играет главную роль: она гасит часть энергии удара, поэтому стеклянный шарик не режет металл, а мягко счищает с него ржавчину, нагар, старую краску и технические жидкости. За счет этого размеры и геометрия детали остаются без изменений даже после многократной обработки. Сухие методы такой точности не дают – кварцевый песок и металлическая дробь способны менять микрорельеф и слегка стачивать поверхность при неправильно подобранном давлении.
Есть и другое отличие – в поведении пыли. При сухой пескоструйной обработке образуется облако мелкодисперсной пыли, которое требует мощной вентиляции и средств защиты органов дыхания. Аквабластинг работает во влажной среде, поэтому пыль практически не поднимается в воздух, а абразив после использования оседает в отстойнике вместе с водой. Рабочее место остается чище, а нагрузка на оператора снижается.
Факт: одно из главных преимуществ аквабластинга перед сухими методами очистки – защита обработанной поверхности от последующего ржавления и окисления. В рабочий раствор добавляют ингибирующие присадки комплексного действия, которые оседают тонким слоем на металле сразу после снятия загрязнений. Эта пленка препятствует контакту свежеочищенного металла с кислородом и влагой воздуха, поэтому деталь дольше сохраняет чистый вид без появления новых очагов коррозии.


- Укладка детали
Деталь укладывается на поворотный стол внутри рабочей зоны установки. После этого оператор закрывает крышку камеры — это защищает рабочее место от разбрызгивания суспензии и подготавливает систему к запуску. - Перемешивание суспензии
Оператор запускает насос, который перемешивает осевшие на дне стеклошарики с водой. Однородная суспензия абразива и воды — обязательное условие качественной очистки. - Направление струи абразива на деталь
Оператор берет пистолет с двумя подводами: один подает моющий раствор со стеклошариками, второй — сжатый воздух. Нажатием на педаль смесь выходит через сопло направленной струей на поверхность детали. Давление и угол наклона пистолета регулируются вручную в зависимости от типа загрязнения и материала детали — чем прочнее и толще металл, тем выше можно поднимать давление без риска повредить поверхность. - Очистка за счет микровзрыва абразива
В момент соприкосновения стеклянного шарика о загрязненный участок происходит «удар», который разбивает слой ржавчины, нагара или краски. Вода тут же смывает разрушенные частицы вместе с абразивом в нижнюю часть камеры. - Разделение абразива и отвод шлама
Использованная смесь стекает в отстойник, где крупные целые шарики оседают и возвращаются в оборот для повторного использования, а мелкий бой абразива вместе с грязью уходит в слив отдельно.

Отдельно стоит отметить: часть установок работает по схеме, где насос разгоняет суспензию под собственным давлением воды, без использования компрессора и сжатого воздуха. В таких аппаратах насос не соприкасается напрямую с абразивом – это снижает износ рабочих узлов и продлевает срок службы оборудования. Выбор между воздушной и водяной схемой подачи зависит от объема производства и типа деталей, которые планируется обрабатывать.
Стеклянные шарики для аквабластинга изготавливают из натриевого стекла без содержания свинца. Такой состав дает материал, который одновременно достаточно твердый, чтобы эффективно снимать загрязнения, и достаточно упругий, чтобы не повредить деталь при правильно подобранном давлении. После закалки шарики приобретают ровную сферическую форму без острых граней, поэтому обработка получается равномерной и не оставляет царапин на поверхности.
Основные свойства стеклошариков для аквабластинга:
- Сферичность 85–95% — чем выше, тем равномернее обработка и меньше риск царапин. Идеально круглый шарик работает как микроштамп, а не как лезвие.
- Твёрдость 6–7 по шкале Мооса (для натрий-боросиликатного стекла — до 8). Этого достаточно, чтобы срывать ржавчину и нагар, но при этом не врезаться в основной металл.
- Химическая инертность — стойкость к кислотам и щелочам. Стекло не вступает в реакцию с водой, моющими растворами и обрабатываемыми материалами.
- Отсутствие свободного кремнезёма — в отличие от кварцевого песка, стеклошарики не выделяют свободный диоксид кремния. Это снижает запылённость и риски для здоровья оператора.
- Многократное использование — 25–35 циклов при корректной фильтрации, расход за цикл 3–5%.
Основные диапазоны фракций и их назначение:
- Крупные фракции 420–840 микрон и 250–420 микрон — для быстрого снятия толстого слоя загрязнений;
- Средние фракции 180–300 микрон и 105–210 микрон — для универсальных задач очистки;
- Мелкие фракции 75–150, 50–105 и 40–80 микрон — там, где важна аккуратность обработки;
- Самая тонкая фракция 0–50 микрон — для деликатной финишной доводки чувствительных поверхностей.
Выбор фракции — это всегда компромисс между скоростью обработки и качеством итоговой поверхности. Крупный абразив быстрее справляется с толстым слоем окалины или старой краски, но оставляет более выраженную шероховатость, которая подходит не для всех задач. Мелкая фракция, напротив, дает гладкую матовую поверхность, но требует больше времени на обработку сильных загрязнений — поэтому для деталей двигателя и тонкой реставрационной работы чаще применяют мелкие и средние диапазоны, а крупные фракции оставляют для черновой очистки перед финишной доводкой.
Факт: типичный расход стеклошариков составляет от 300 до 800 граммов в час, но точная цифра всегда зависит от конкретной задачи и настроек оборудования.
Статья по теме: Что такое стеклянная дробь? Полное руководство для новичков.
- Черные и цветные металлы. Сталь, чугун, алюминий, латунь и медь одинаково хорошо переносят обработку стеклянным абразивом при правильно подобранном давлении струи.
- Алюминиевые детали. Метод особенно эффективно показывает себя на алюминии: после обработки детали приобретают равномерную матовую текстуру без следов направленной шлифовки.
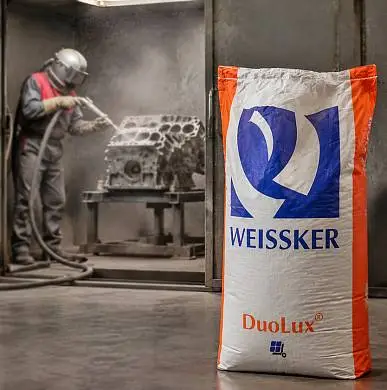
- Детали двигателя внутреннего сгорания. Аквабластинг применяется для восстановления поршней, головок блока цилиндров, впускных и выпускных коллекторов. С поверхности снимаются старая краска, ржавчина, нагар и остатки технических жидкостей, а сама деталь после обработки выглядит как новая.
- Детали после термической закалки. В машиностроении аквабластинг используют для снятия окалины, образовавшейся после закалки. Обработка позволяет вернуть поверхности чистый вид без потери исходных размеров детали.
- Детали после токарной и фрезерной обработки. Технология применяется для удаления мелких заусенцев и следов инструмента, оставшихся после механической обработки.
- Нержавеющие стали после сварочных работ. Отдельное направление применения — сатинирование и пассивация нержавеющих сталей, в том числе после сварки, когда нужно убрать цвета побежалости. После обработки поверхность приобретает однородный вид без следов термического воздействия.
- Детали перед склеиванием, окрашиванием или гальваническим покрытием. Аквабластинг используют для подготовки поверхности перед нанесением защитных или декоративных покрытий. Очищенная и слегка шероховатая поверхность обеспечивает лучшую адгезию наносимого материала.
При выборе абразива важно учитывать стабильность фракционного состава и сферичность — от этого напрямую зависит качество очистки и сохранность геометрии детали. Компания «ОПТ6» является прямым производителем, поэтому вы получаете материал который строго соответствует заявленным характеристикам, без посредников и лишних наценок.
В каталоге «ОПТ6»:
- Стеклянные шарики различных фракций (от грубой очистки до деликатной финишной доводки);
- Абразив с высокой степенью сферичности, не оставляющий царапин на металле;
- Продукцию в удобной фасовке для частных мастерских и крупных производств.
Если вы затрудняетесь с выбором фракции для конкретных задач, наши технические специалисты помогут подобрать оптимальный абразив с учетом типа обрабатываемых деталей и требуемой шероховатости поверхности.